Artykuł sponsorowany
Dlaczego geometria złącza i typ polimeru zmieniają wynik zgrzewu ultradźwiękowego w produkcji seryjnej
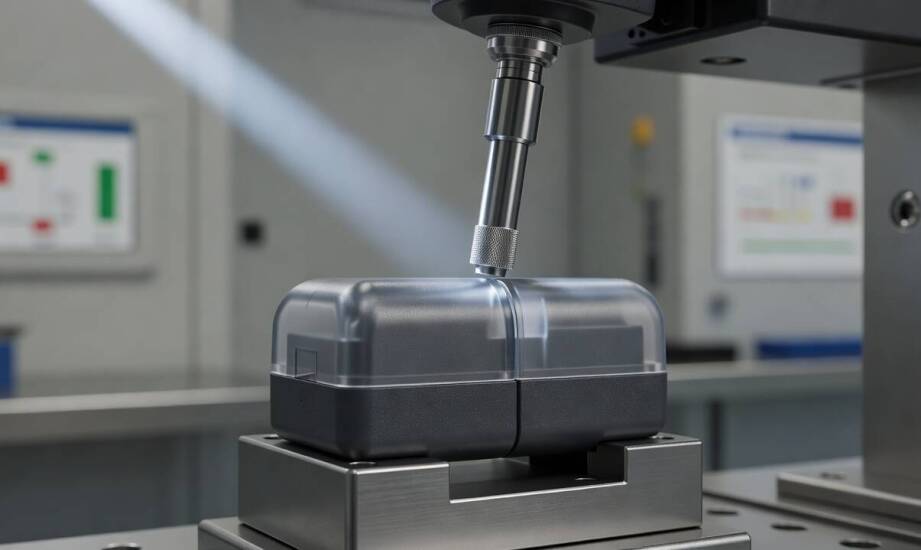
Ten sam detal z tworzywa sztucznego potrafi wygenerować skrajnie różne rezultaty połączenia, jeśli inżynierowie zmienią kształt złącza lub rodzaj zastosowanego polimeru. W wymagającej produkcji seryjnej takie z pozoru drobne wahania prowadzą do poważnych problemów ze szczelnością lub ostateczną wytrzymałością spoiny mechanicznej. Dzieje się tak nawet wtedy, gdy operator na hali produkcyjnej zachowa całkowicie identyczne parametry startowe maszyny. Zrozumienie, jak zachowuje się materiał poddawany drganiom, pozwala uniknąć wielu błędów na etapie samego rysunku technicznego.
Różnice między polimerami w procesie łączenia
Tworzywa sztuczne reagują na wibracje w sposób ściśle uzależniony od swojej wewnętrznej budowy. Polimery amorficzne, takie jak poliwęglan, polistyren czy popularny ABS, charakteryzują się losową i nieregularną strukturą molekularną. Taka budowa skutecznie przenosi drgania mechaniczne z niewielką stratą energii, co ułatwia dystrybucję fali przez całą objętość detalu. Materiał amorficzny mięknie bardzo stopniowo w stosunkowo szerokim zakresie temperatur, co sprzyja równomiernemu topieniu powierzchniowemu i ułatwia uzyskanie spójnego, trwałego styku.
Zupełnie inaczej zachowują się tworzywa półkrystaliczne, do których należą między innymi polipropylen, polietylen oraz nylon. Posiadają one wysoce uporządkowane obszary wewnętrzne oraz bardzo ostry, wyraźny punkt topnienia. Wymagają one dostarczenia znacznie większej ilości energii do całkowitego rozbicia struktury, a wygenerowane drgania są w dużej mierze absorbowane wewnątrz sprężystego elementu. Ryzyko lokalnego przegrzania wokół złącza rośnie, ponieważ fala dźwiękowa z trudem dociera do wyznaczonego miejsca styku bez utraty swojej pierwotnej siły.
Zjawisko generowania ciepła podczas pracy urządzenia opiera się na ciągłych drganiach o częstotliwości rzędu 20–40 kHz. Wywołują one intensywne tarcie na powierzchni styku detali oraz powodują rozproszenie energii lepkosprężystej wewnątrz samej struktury. Stopiony polimer pod wpływem mechanicznego nacisku wypełnia wcześniej przygotowaną szczelinę, a następnie szybko zastyga. To właśnie specyfika reakcji konkretnego plastiku na te szybkie wibracje decyduje o stabilności całego cyklu.
Geometria złącza i kontrolowanie płynnego materiału
Aby proces przebiegał w sposób powtarzalny, na powierzchni łączonych elementów projektuje się specjalne żebra kierunkowe, nazywane z angielskiego energy directorami. Ich obecność skupia dostarczoną energię w ostrym wierzchołku profilu, inicjując gwałtowne topienie w ściśle wyznaczonym, wąskim obszarze. W przypadku typowych tworzyw amorficznych projektanci przyjmują najczęściej jako bezpieczny punkt wyjścia trójkąt o kącie 90° przy wierzchołku. Zapewnia to stopniowe, w pełni kontrolowane płynięcie uplastycznionej masy, która równomiernie zalewa przestrzeń między częściami.
Obróbka trudniejszych polimerów półkrystalicznych wymusza zwykle stosowanie nieco ostrzejszego kąta 60°. Pozwala on na błyskawiczne wytopienie wystarczającej ilości materiału, zanim otaczająca go struktura zdąży ponownie stężeć i zablokować prawidłowy wypływ. Złota zasada inżynierii nakazuje jednak traktować wymienione wartości kątów wyłącznie jako orientacyjne wskazówki projektowe. Rzeczywistą geometrię złącza modyfikuje się na bieżąco na podstawie prób, specyficznego kształtu detalu oraz zawartości ewentualnych domieszek w tworzywie.
Konstrukcyjna grubość ścianek, sposób fizycznego podparcia elementu oraz ogólna sztywność jego obudowy warunkują równomierność docisku w trakcie intensywnej pracy sonotrody. Cienkie fragmenty obudowy mogą łatwo uginać się pod obciążeniem maszyny, generując niepożądane wahania ciśnienia na powierzchni styku. Solidne ustabilizowanie profilu w gnieździe roboczym gwarantuje stabilną transmisję drgań, co bezpośrednio ogranicza nieestetyczną wypływkę stopionego tworzywa na zewnątrz.
Stabilność produkcji seryjnej i weryfikacja założeń
Niedopasowanie kształtu złącza lub wdrożenie niewłaściwego polimeru do cyklu produkcyjnego dają o sobie znać zazwyczaj na bardzo późnym etapie realizacji. Wykrycie takich błędów następuje najczęściej dopiero podczas rygorystycznych testów szczelności lub prób ciśnieniowych partii próbnej. Prawidłowo realizowane zgrzewanie ultradźwiękowe plastiku to precyzyjny proces, który bezwzględnie wymaga zestrojenia mechaniki maszyny z fizyką obrabianego detalu. Nawet przy wysoce optymalnych ustawieniach amplitudy oraz odpowiednio dobranej sile docisku układu pneumatycznego, błędnie przemyślana geometria doprowadzi do drastycznego wzrostu liczby odrzutów.
Fizyczna konstrukcja plastiku nieustannie weryfikuje możliwości sprzętu. Rzeczywista trwałość gotowego połączenia zależy w pierwszej kolejności od przemyślanego dopasowania elementów, a nie wyłącznie od ustawień oprogramowania zgrzewarki. Sprzęt na hali przetwórczej stanowi jedynie ostateczne narzędzie wykonawcze dla wcześniejszych obliczeń inżynierskich, znosząc obciążenia wynikające z tysięcy cykli roboczych.
Na polskim rynku przemysłowym funkcjonują wyspecjalizowani producenci tacy jak SONICTECH Ultrasonics. Firma z Wrockiego od kilkunastu lat buduje na własnych obrabiarkach CNC zaawansowane maszyny i dedykowane sonotrody. Doświadczenie polskiej kadry technicznej w mechanice precyzyjnej pozwala tworzyć niezawodne urządzenia, które trafiają bezpośrednio na linie montażowe w sektorze motoryzacyjnym, medycznym czy produkcji sprzętu AGD. Prawidłowo zaprojektowany park maszynowy udźwignie narzucone reżimy produkcyjne, zapewniając spójność złącza bez względu na docelową skalę wytwarzania części.
Kategorie artykułów
Polecane artykuły

Ślubne obrączki z kolorystycznymi elementami – jakie wzory są dostępne?

Transport napojów z wykorzystaniem nowoczesnych logistycznych rozwiązań

Porównanie litowo-jonowych baterii z innymi typami akumulatorów
