Artykuł sponsorowany
Jak siła cięcia i zakres średnic wpływają na użyteczność gilotyny w zbrojarni
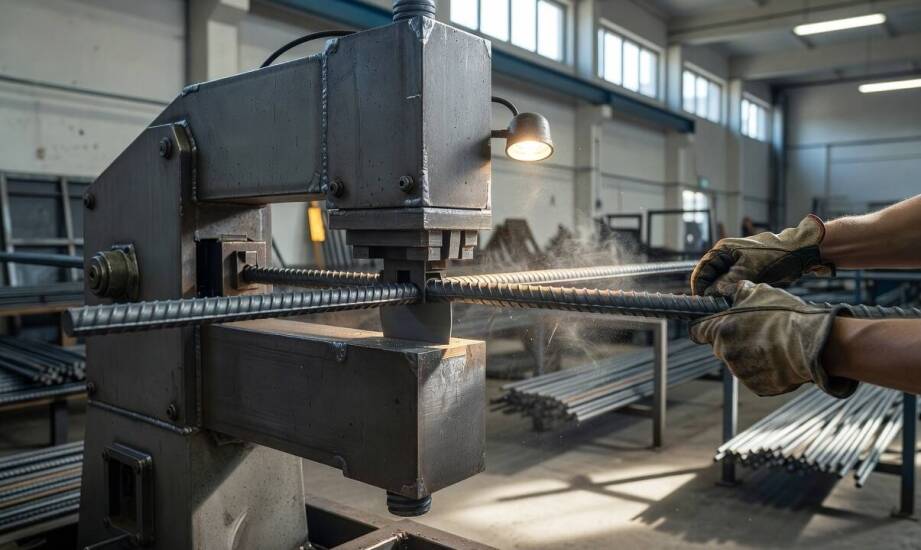
Codzienna praca zbrojarni opiera się na ciągłym przepływie materiału, gdzie najsłabsze ogniwo determinuje wydajność całego zakładu. O jakości obróbki stali nie decyduje sama obecność nowoczesnego parku maszynowego, lecz precyzyjne dostosowanie parametrów sprzętu do specyfiki przetwarzanego surowca. Popularne pręty żebrowane wymagają maszyn dysponujących odpowiednim zapasem mocy oraz prawidłowo zestrojonym mechanizmem tnącym. Niewłaściwy dobór siły roboczej do twardości materiału szybko przekłada się na powstawanie wąskich gardeł produkcyjnych. Próby cięcia elementów przewyższających nominalne możliwości sprzętu wymuszają wprowadzanie prac poprawkowych, a w dłuższej perspektywie skutkują przedwczesnym zużyciem podzespołów hydraulicznych i mechanicznych.
Wpływ siły cięcia i geometrii noży na czystość krawędzi
Mechanika oddzielania materiału wymaga wygenerowania nacisku przewyższającego opór stawiany przez konkretny stop. Stal w gatunku B500B charakteryzuje się granicą plastyczności na poziomie 500 MPa oraz wytrzymałością na rozciąganie wynoszącą minimum 550 MPa. Prawidłowo dobrana maszyna musi dysponować rezerwą mocy uwzględniającą te wartości, aby mechanizm ścinający radził sobie z najbardziej wymagającymi partiami surowca. Przemysłowe maszyny tnące projektuje się często z założeniem odporności na obciążenia przekraczające 650 N/mm², co pozwala bezpiecznie przetwarzać powszechnie stosowane zbrojenia.
Sama moc napędu nie gwarantuje poprawnego oddzielenia surowca. Czysta krawędź bez deformacji wynika wprost z zachowania optymalnego luzu między ostrzami w procesie ścinania. Zgodnie z zasadami obróbki metali odległość ta powinna stanowić zaledwie kilka procent grubości przetwarzanego pręta. Precyzyjna geometria noży sprawia, że strefa czystego cięcia dominuje nad strefą zerwania materiału. Zbyt duży luz pomiędzy szczękami lub niewystarczający docisk hydrauliczny wywołują efekt przeciągania stali, prowadząc do powstawania ostrych zadziorów.
Fizyczne objawy niedopasowania sprzętu łatwo dostrzec na etapie wstępnej kontroli cięcia. Brak wystarczającej siły roboczej lub stępienie krawędzi tnących wywołuje widoczne spłaszczenie przekroju pręta. Operator odbierający taki element musi poświęcić dodatkowy czas na szlifowanie końcówek, aby przygotować je do późniejszego spawania lub umieszczenia w giętarce. Każdy nieregularny profil opóźnia kolejny etap obróbki i zwiększa zużycie materiałów eksploatacyjnych. Spadek wydajności widać również w zachowaniu samej instalacji. Wolniejsze tempo powrotu noża, głośniejsza praca pompy oraz wymuszone przerwy na chłodzenie oleju stanowią wyraźny sygnał, że mechanizm regularnie operuje na granicy bezpiecznych limitów.
Znaczenie zakresu średnic i rytmu pracy dla skali zakładu
Parametry katalogowe urządzeń nierzadko eksponują górną granicę możliwości przerobowych. Wybór sprzętu na podstawie maksymalnej obsługiwanej średnicy zyskuje sens dopiero po przeanalizowaniu codziennego wsadu w konkretnym zakładzie. Uniwersalna gilotyna do prętów obsługująca materiał w przedziale od kilkunastu do ponad trzydziestu milimetrów sprawdza się w znakomitej większości zbrojarni. Inwestowanie w potężne konstrukcje zdolne przecinać bloki o średnicy pięćdziesięciu milimetrów traci ekonomiczne uzasadnienie, jeśli takie elementy stanowią zaledwie ułamek procenta miesięcznego przerobu. Mniejsze przedsiębiorstwa opierają produkcję na smuklejszych przekrojach, do których w zupełności wystarczają lżejsze systemy o węższym oknie roboczym.
Specyfika produkcji narzuca konieczność uwzględnienia docelowego tempa cyklu operacyjnego. Zakłady realizujące seryjne zlecenia infrastrukturalne korzystają ze stacjonarnych urządzeń o dużej bezwładności. Ciężkie maszyny o wadze często przekraczającej pół tony pozwalają na wykonanie blisko trzydziestu cięć w ciągu minuty. Taka przepustowość gwarantuje płynność pracy przy wielotonowych dostawach surowca. Przenośne warianty tnące charakteryzują się czasem pojedynczego cyklu na poziomie około trzech sekund, zaspokajając potrzeby lokalnych placów budowy. Regularne wymuszanie na mobilnych modelach pracy w reżimie przemysłowym szybko doprowadza do awarii uszczelnień i przegrzania modułów napędowych.
Dobór wyposażenia produkcyjnego stanowi element długofalowego budowania niezawodnego zaplecza technicznego. W ofercie firmy TOR-INDUSTRIES konfiguracja maszyn obróbczych przebiega z uwzględnieniem rzeczywistych obciążeń danego podmiotu. Urządzenia budowlane wykazują najwyższą skuteczność ekonomiczną tylko w warunkach, w których ich parametry robocze odpowiadają faktycznym wolumenom przerobowym wynikającym z miesięcznych harmonogramów.
Ostateczna przydatność maszyny obróbczej opiera się na harmonijnym połączeniu precyzji działania, dynamiki cyklu roboczego oraz odpowiedniej odporności konstrukcji. Skupienie się wyłącznie na najwyższych wartościach deklarowanych w broszurach informacyjnych rzadko skutkuje uzyskaniem zakładanej wydajności operacyjnej. Dobrze zaplanowany warsztat zbrojarski unika niepotrzebnych przerw technologicznych poprzez staranne dopasowanie potencjału parku maszynowego do realnych zadań. Odpowiednio sparametryzowana mechanika pozwala zachować powtarzalną czystość krawędzi przy jednoczesnej racjonalizacji kosztów związanych z codzienną eksploatacją.
Kategorie artykułów
Polecane artykuły

Ślubne obrączki z kolorystycznymi elementami – jakie wzory są dostępne?

Transport napojów z wykorzystaniem nowoczesnych logistycznych rozwiązań

Porównanie litowo-jonowych baterii z innymi typami akumulatorów
