Artykuł sponsorowany
Napęd zgrzewarki a powtarzalność połączeń w produkcji seryjnej tworzyw
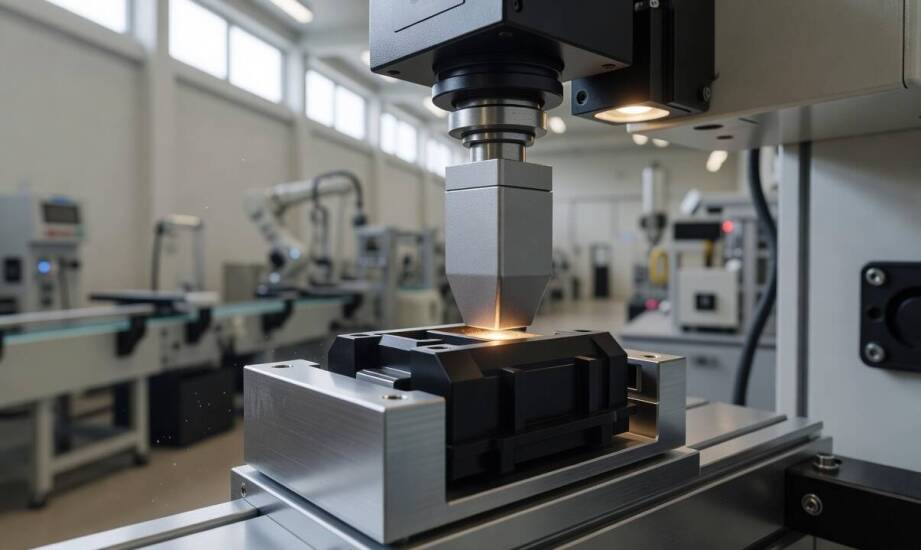
W produkcji seryjnej detali z tworzyw sztucznych nawet niewielkie wahania parametrów zgrzewania prowadzą do różnic w wytrzymałości lub wymiarach gotowych części. Ten sam element potrafi zachować się inaczej, gdy zmienia się technologia napędu głowicy. Przyczyną jest mechanizm, za pomocą którego układ maszynowy realizuje siłę docisku, prędkość opadania narzędzia i moment osiągnięcia optymalnych warunków łączenia materiału.
Wpływ mechanizmu docisku na kontrolę procesu łączenia
Napęd pneumatyczny reguluje siłę poprzez ciśnienie w cylindrze, a odległość zapadania narzędzia kontroluje pośrednio przez upuszczanie powietrza z układu. Ograniczona szybkość odpływu czynnika roboczego powoduje, że maszyna często przekracza zaplanowaną odległość zapadania o kilkanaście mikrometrów. W efekcie siła nacisku i prędkość zbliżania się sonotrody do detalu ulegają drobnym wahaniom między kolejnymi cyklami produkcyjnymi. Napęd serwo opiera się na zamkniętej pętli sterowania pozycją oraz prędkością. Taki system umożliwia programowanie profilu ruchu w wielu odrębnych etapach. Przekłada się to na precyzyjne zatrzymanie głowicy w zadanym punkcie bez zjawiska bezwładności. Pomiary wykazują, że rozwiązania oparte na serwonapędach zauważalnie redukują rozrzut wytrzymałości złącza i minimalizują odchylenie standardowe pozycjonowania. Mechanizm ten pozwala na dynamiczną zmianę prędkości podczas topnienia tworzywa.
Wymagania branży motoryzacyjnej i producentów sprzętu AGD wymuszają ścisłą kontrolę tolerancji wymiarowych. Tworzywa amorficzne, do których należy poliwęglan oraz ABS, stosunkowo równomiernie przewodzą energię drgań. Materiały półkrystaliczne, w tym poliamid czy polipropylen, charakteryzują się inną strukturą i wymagają precyzyjniejszego sterowania dla uniknięcia degradacji termicznej. Różnice występujące między poszczególnymi partiami form wtryskowych sprawiają, że identyczny program daje nierówne wyniki, jeśli układ nie kompensuje tych odchyleń na bieżąco. Podczas projektowania linii montażowej inżynierowie weryfikują różne warianty sprzętowe. W takich zestawieniach często rozważa się zgrzewarki ultradźwiękowe pod kątem ich zdolności do natychmiastowej korekty parametrów. W warunkach wysokiego tempa pracy każdy ułamek milimetra poza wyznaczoną tolerancją zwiększa odsetek odrzutów w kontroli jakości.
Polska firma SONICTECH Ultrasonics z siedzibą we Wrockach projektuje i buduje urządzenia do spajania tworzyw sztucznych, w tym oprzyrządowanie takie jak sonotrody i boostery. Zakład opiera produkcję komponentów na własnym parku maszyn CNC. Inżynierowie przedsiębiorstwa wykorzystują praktykę zdobytą w mechanice precyzyjnej do optymalizacji algorytmów sterowania. Działania te obejmują dostosowywanie maszyn do rygorystycznych wymagań aplikacji w sektorze automotive, produkcji zaawansowanego sprzętu domowego oraz w branży medycznej.
Wymagania automatyzacji a geometria spajanych detali
Klasyczny układ pneumatyczny sprawdza się przy montażu komponentów o dużych tolerancjach i niskich wymaganiach estetycznych. Zastosowanie tej technologii ma uzasadnienie techniczne w procesach, gdzie czas pojedynczego cyklu przekracza jedną sekundę. W przypadku łączenia detali cienkościennych, formowania precyzyjnych nitów czy obróbki elementów wizualnych wewnątrz kabiny pojazdu uzasadnione staje się wdrożenie serwonapędu. Rozbudowane sterowanie umożliwia płynne profilowanie siły na poszczególnych etapach cyklu. Mechanizm ten skutecznie ogranicza powstawanie niepożądanych wypływek materiału oraz redukuje wewnętrzne naprężenia w strefie spoiny.
Integracja maszyny z nadrzędnym systemem automatyki stawia przed parkiem maszynowym wyzwania komunikacyjne. Wysoka przewidywalność fizycznych parametrów cyklu gwarantuje płynną synchronizację stanowiska z robotami manipulacyjnymi. Brak wahań w czasie zgrzewania pozwala wyeliminować bufory oczekiwania między kolejnymi gniazdami technologicznymi. Złożone formy przestrzenne wtrysków determinują stopień zaawansowania całego układu wykonawczego. Wymuszają one zastosowanie maszyn, które utrzymają stabilne warunki uplastyczniania materiału niezależnie od zewnętrznych spadków ciśnienia w sieci zakładu.
Decyzja o wyborze mechanizmu opiera się na wnikliwej analizie dopuszczalnego marginesu błędu dla montowanej partii. Deklarowana moc maksymalna urządzenia schodzi na dalszy plan w obliczu wymogu zachowania pełnej stabilności wymiarowej detali. Identyfikacja zachowania konkretnego polimeru pod wpływem drgań mechanicznych pozwala trafnie oszacować potrzebny stopień kontroli. Przekłada się to na utrzymanie bezawaryjnej i rytmicznej pracy zautomatyzowanego gniazda produkcyjnego w systemie wielozmianowym.
Kategorie artykułów
Polecane artykuły
Ślubne obrączki z kolorystycznymi elementami – jakie wzory są dostępne?
Transport napojów z wykorzystaniem nowoczesnych logistycznych rozwiązań
Porównanie litowo-jonowych baterii z innymi typami akumulatorów